


Szia! A CNC-megmunkálási ipar beszállítójaként tapasztaltam a megmunkálási folyamat során felmerülő gyakori problémákat. Ebben a blogban megosztok néhány tippet ezeknek a problémáknak a elhárításához, hogy a CNC megmunkálási műveletek zökkenőmentesen futhassanak.
1. Gyenge felületkezelés
A CNC megmunkálás egyik leggyakoribb problémája a rossz felületkezelés. Ez komoly fejfájást okozhat, különösen, ha olyan alkatrészeken dolgozik, amelyek nagyfokú pontosságot és sima felületet igényelnek. Több tényező is hozzájárulhat a rossz felületminőséghez, és a következőképpen háríthatja el ezeket.
Szerszámkopás: Idővel a vágószerszámok elhasználódhatnak, ami érdes felületi megjelenéshez vezethet. Ha észreveszi, hogy az alkatrészek felületi minősége romlik, akkor lehet, hogy ideje lecserélni a vágószerszámokat. Ügyeljen arra, hogy kiváló minőségű szerszámokat használjon, és kövesse a gyártó ajánlásait a szerszám élettartamára vonatkozóan.
Előtolás és orsó fordulatszám: A helytelen előtolás és orsó-fordulatszám szintén rossz felületminőséget okozhat. Ha az előtolás túl nagy, előfordulhat, hogy a szerszámnak nincs elég ideje a megfelelő vágáshoz, ami érdes felületet eredményez. Másrészt, ha az orsó fordulatszáma túl alacsony, előfordulhat, hogy a szerszám nem vág hatékonyan. Meg kell találnia a megfelelő egyensúlyt az előtolás és az orsó fordulatszáma között a megmunkált anyaghoz. Például megmunkáláskorGépjármű-alvázalkatrészek megmunkálása, be kell állítania ezeket a paramétereket az autóalváz anyagának speciális követelményei szerint.
Hűtőfolyadékkal kapcsolatos problémák: A hűtőfolyadék döntő szerepet játszik a CNC megmunkálásban. Segít csökkenteni a hőt, eltávolítani a forgácsot és javítja a felület minőségét. Ha a hűtőfolyadékot nem megfelelően alkalmazzák, vagy ha szennyezett, az befolyásolhatja a felület minőségét. Győződjön meg arról, hogy a hűtőfolyadék megfelelő sebességgel áramlik, és hogy tiszta.
2. Méretpontatlanságok
A méretpontatlanságok egy másik gyakori probléma a CNC megmunkálásban. Ha az alkatrészek nem felelnek meg a megadott méreteknek, az sok átdolgozáshoz és pazarláshoz vezethet. A következőképpen háríthatja el a problémát.
Szerszámeltolási hibák: A szerszámkorrekciós hibák méretpontatlanságot okozhatnak. Ezek a hibák akkor fordulnak elő, ha a szerszám nincs megfelelően beállítva a gépben. Ügyeljen arra, hogy kétszer ellenőrizze a szerszám eltolásait, és szükség szerint állítsa be azokat. A szerszám hosszának és átmérőjének pontos mérésére szerszámbeállítót használhat.
Hőtágulás: A megmunkálási folyamat során a munkadarab és a gép felmelegedhet, ami hőtágulást okoz. Ez méretváltozásokhoz vezethet. A hőtágulás hatásainak minimalizálása érdekében hűtőfolyadékot használhat a hőmérséklet alacsony szinten tartására, és hagyhatja, hogy a gép és a munkadarab lehűljön a megmunkálási műveletek között.
Gép kalibrálása: Ha CNC gépe nincs megfelelően kalibrálva, az méretpontatlanságokhoz vezethet. Rendszeresen kalibrálja a gépet, hogy megbizonyosodjon arról, hogy a megadott tűréshatárokon belül működik. Ez magában foglalja a lineáris tengelyek, a forgó tengelyek és a gép egyéb alkatrészeinek ellenőrzését.
3. Chip evakuálási problémák
A forgácseltávolítás a CNC megmunkálás egyik fontos szempontja. Ha a forgácsokat nem távolítják el megfelelően, azok számos problémát okozhatnak, például szerszámtörést, rossz felületminőséget és méretpontatlanságokat.
Forgács eltömődés: A forgácselvezetés egyik fő problémája a forgács eltömődése. Ez akkor fordulhat elő, ha a forgácsok túl hosszúak vagy túl vastagok ahhoz, hogy megfelelően eltávolítsák a vágási területről. A forgácseltömődés elkerülése érdekében forgácstörőket használhat a vágószerszámokon. A forgácstörők segítenek kisebb, jobban kezelhető darabokra törni a forgácsot.
Forgácsszállítószalag-problémák: A forgácsszállító felelős a forgács eltávolításáért a gépből. Ha a forgácsszállító nem működik megfelelően, forgács halmozódhat fel a gépben. Ügyeljen arra, hogy rendszeresen tisztítsa és karbantartsa a forgácsszállítószalagot a megfelelő működés érdekében.
Vágási paraméterek: A vágási paraméterek, mint például az előtolás és a vágási mélység, szintén befolyásolhatják a forgácselszívást. Ha az előtolási sebesség túl alacsony, előfordulhat, hogy a forgács eltávolítása nem hatékony. Másrészt, ha a vágási mélység túl nagy, akkor hosszú, szálas forgácsok keletkezhetnek, amelyeket nehéz evakuálni. Állítsa be a vágási paramétereket a forgácselszívás optimalizálása érdekében.
4. Szerszámtörés
A szerszámtörés komoly probléma a CNC megmunkálásban. Nem csak a szerszámot, hanem a munkadarabot és a gépet is károsíthatja. Így háríthatja el a szerszámtörést.
Szerszám kiválasztása: A feladathoz nem megfelelő szerszám használata a szerszám töréséhez vezethet. Ügyeljen arra, hogy a megmunkált anyaghoz és az elvégzendő művelethez megfelelő szerszámot válassza ki. Például megmunkáláskorRozsdamentes acél nagynyomású láncfeszítő, olyan szerszámra lesz szüksége, amely alkalmas rozsdamentes acélhoz.
Vágó erők: A túlzott forgácsolóerők a szerszám törését okozhatják. Ha a forgácsolóerők túl nagyok, előfordulhat, hogy a szerszám nem tud ellenállni az igénybevételnek. Ügyeljen arra, hogy optimalizálja a vágási paramétereket a vágási erők csökkentése érdekében. Ez magában foglalja az előtolás, az orsó fordulatszám és a fogásmélység beállítását.
Szerszámtartó: A laza vagy nem megfelelő szerszámtartás a szerszám töréséhez is vezethet. Győződjön meg arról, hogy a szerszám biztonságosan van a szerszámtartóban, és hogy a szerszámtartó megfelelően van beszerelve a gépbe.
5. Programozási hibák
A programozási hibák sokféle problémát okozhatnak a CNC megmunkálás során, a méretpontatlanságtól a szerszámtörésig.
Szintaktikai hibák: A CNC program szintaktikai hibái megakadályozhatják a gép megfelelő működését. Győződjön meg róla, hogy kétszer is - ellenőrizze a programot, hogy nincsenek-e szintaktikai hibák, mielőtt futtatná a gépen. CNC programozószoftver segítségével azonosíthatja és kijavíthatja ezeket a hibákat.
Útvonal hibák: A nem megfelelő szerszámpályák is problémákat okozhatnak. Ha a szerszám útja nincs megfelelően megtervezve, előfordulhat, hogy a szerszám nem a rendeltetésszerűen vágja a munkadarabot. Ügyeljen arra, hogy szimulálja a szerszámpályát egy CNC szimulációs szoftverrel, hogy megbizonyosodjon a helyességéről.
6. Elektromos és mechanikai kérdések
Az elektromos és mechanikai problémák szintén befolyásolhatják a CNC gép teljesítményét.
Elektromos problémák: Elektromos problémák, mint például hibás vezetékek vagy hibásan működő vezérlőrendszer, a gép leállását vagy hibás működését okozhatják. Rendszeresen ellenőrizze a gép elektromos alkatrészeit, és cserélje ki a hibás alkatrészeket.
Mechanikai problémák: Mechanikai problémák, például kopott csapágyak vagy meglazult szíjak, szintén befolyásolhatják a gép teljesítményét. Ügyeljen arra, hogy rendszeresen végezzen karbantartást a gépen, beleértve a mozgó alkatrészek kenését és a meglazult alkatrészek meghúzását.
Következtetés
Összefoglalva, a CNC-megmunkálás gyakori problémáinak elhárításához tudás, tapasztalat és a részletekre való odafigyelés kombinációja szükséges. Az ebben a blogban felvázolt tippek követésével gyorsan és hatékonyan azonosíthatja és megoldhatja ezeket a problémákat, biztosítva a CNC megmunkálási műveletek zökkenőmentes működését.
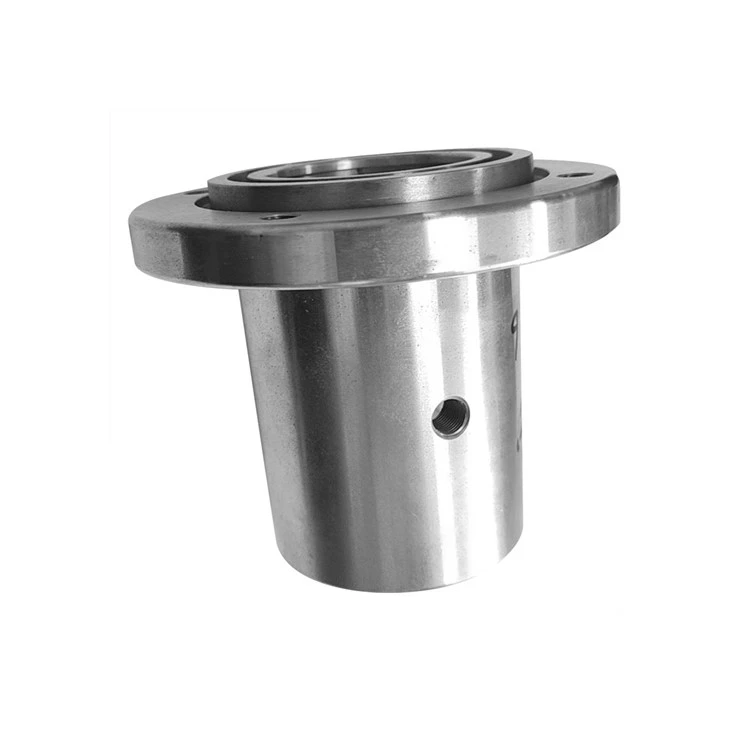
Ha bármilyen CNC megmunkálási problémával szembesül, vagy érdeklődik irántunkKarimás lineáris mozgásvezető tengelytartóés más termékekkel kapcsolatban, ne habozzon kapcsolatba lépni. Azért vagyunk itt, hogy a legjobb megoldásokat és támogatást nyújtsuk CNC megmunkálási igényeihez. Kezdjünk egy beszélgetést, és nézzük meg, hogyan tudunk együtt dolgozni gyártási céljainak elérése érdekében.
Hivatkozások
- "CNC megmunkálási kézikönyv"
- "fejlett gyártási technológia"
- Iparág - specifikus műszaki papírok és kutatások a CNC megmunkálásról